เครื่องจักร Xinliang มักจะยึดมั่นในปรัชญาทางธุรกิจของ "ผู้คนที่มุ่งเน้นลูกค้าคนแรกการจัดการที่ซื่อสัตย์และความร่วมมือ win-win"
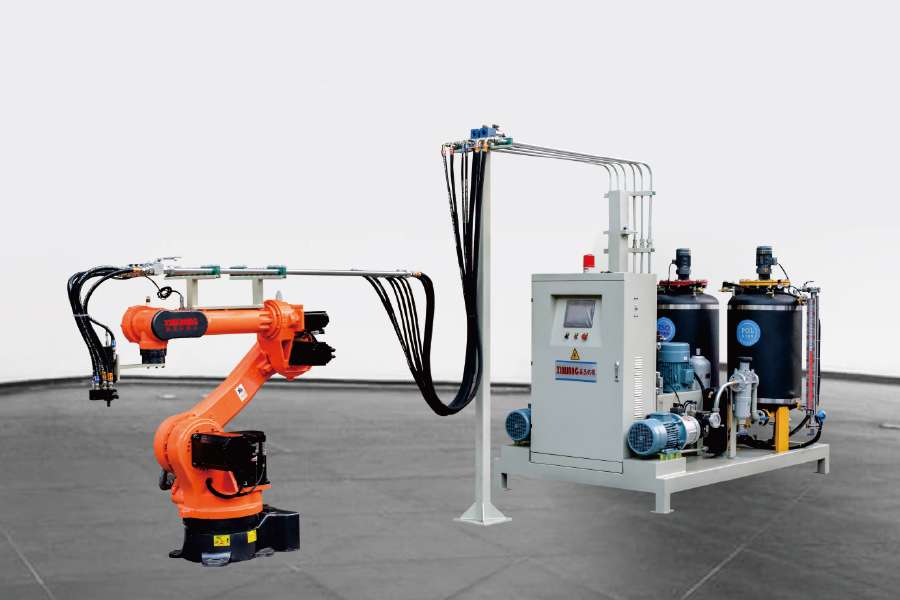
แบรนด์หุ่นยนต์สามารถปรับแต่งได้และใช้หุ่นยนต์หกแกน เหมาะสำหรับการรวมกับอุปกรณ์ฟองเพื่อเชื่อมต่อท่...
ดูรายละเอียด
ลองนึกภาพโรงงานแผงห้องเย็นที่อ้างอิงคำสั่งซื้อแผงตู้แช่แข็งขนาด 9 ม. ในสายการผลิตที่ซื้อสำหรับประตูโรงรถ: สถานีแม่พิมพ์สองแห่ง หน่วยโฟมแรงดันต่ำ และฝาปิดแบบแมนนวล เวลาเติมลอยไป ความหนาแน่นของแกนคืบคลานขึ้นที่ปลายการฉีด และแผงโค้งเล็กน้อยหลังจากการถอดแบบ ไม่มีอะไรเสียหาย เส้นนี้ไม่เคยออกแบบมาสำหรับแผงนั้นเลย
ข้อสรุปต้องมาก่อน: บนสายการผลิตแผงแซนด์วิช เค้าโครงจะตัดสินใจว่าคำสั่งซื้อใดที่คุณสามารถยอมรับได้ และหน่วยสูบจ่ายจะตัดสินใจว่าคุณสามารถเก็บคำสั่งซื้อเหล่านั้นได้มากเพียงใด ช่วงความหนา เคมีแกนกลาง และสารเป่าเป็นการปรับแต่งที่อยู่ด้านบนของลำดับนั้น และไม่สามารถทดแทนได้
สิ่งต่อไปนี้ครอบคลุมการตัดสินใจสี่ประการที่มีน้ำหนักมากที่สุด: รูปแบบต่อเนื่องและไม่ต่อเนื่อง การสร้างแผงและเคมีหลัก ข้อมูลจำเพาะของเครื่องทำฟอง และเส้นทางของสารเป่า ในกรณีที่ตัวเลขปรากฏ อาจเป็นมูลค่าอุตสาหกรรมที่เผยแพร่หรือการคำนวณที่คุณสามารถทำซ้ำในสเปรดชีต
สายการผลิตทั้งสองประเภทสร้างผลิตภัณฑ์เดียวกัน ความแตกต่างอยู่ที่วิธีการใส่โฟมและการกักเก็บโฟม เส้นสายต่อเนื่องแบบสายพานคู่จะสูบโฟมลงบนพื้นวิ่งโดยหันหน้าไปทางด้านล่าง วางด้านบนโดยหันหน้าไปทางมัน และยึดโฟมที่เพิ่มขึ้นให้มีความหนาภายใต้แรงกดของสายพานจนกว่าจะแข็งตัว สายการผลิตหลายสถานีที่ไม่ต่อเนื่องจะเติมแม่พิมพ์แบบปิดด้วยการฉีดแบบมิเตอร์ และกดค้างไว้เพื่อการรักษา
ความแตกต่างประการหนึ่งนั้นเรียงกันเป็นปริมาณงาน ส่วนผสมผลิตภัณฑ์ อัตราเศษซาก และเงินทุน ตารางด้านล่างนี้คือเวอร์ชันที่ควรค่าแก่การนำไปใส่ในการประชุมซัพพลายเออร์
| จุดตัดสินใจ | สายพานคู่แบบต่อเนื่อง | สายหลายสถานีไม่ต่อเนื่อง |
|---|---|---|
| การแนะนำโฟม | เทลงบนด้านล่างที่เคลื่อนที่โดยหันหน้าไปทาง; หันหน้าไปทางด้านบนก่อนคาดเข็มขัด | การฉีดกระสุนตามมิเตอร์เข้าไปในแม่พิมพ์ปิด |
| เอาท์พุต | ตั้งค่าตามความเร็วของสายพาน โดยทั่วไปคือ 3 ถึง 15 ม./นาที | กำหนดตามจำนวนเชื้อราและเวลาในการบ่ม |
| ความยาวแผง | ตัดตามความยาว โดยทั่วไปได้ถึง 13.5 ม | จำกัดด้วยความยาวของแม่พิมพ์ |
| การเปลี่ยนแปลงความหนา | ช้าและการเปลี่ยนแปลงทำให้เกิดเศษซาก | สเปเซอร์หรือเปลี่ยนแม่พิมพ์อย่างรวดเร็ว |
| ส่วนผสมของผลิตภัณฑ์ | การวิ่งระยะยาวของประเภทแผงหนึ่งหรือสองประเภท | สั่งผสม ประตู ห้องเย็น วิ่งระยะสั้น |
| ทุนและพื้นที่ชั้น | สูงสุด | ปานกลางถึงต่ำลง |
| พอดีที่สุด | ผนังปริมาตรและแผงหลังคา | การผลิตแบบกำหนดเองและแบบผสม |
อ่านแถวสุดท้ายก่อน เมื่อประเภทแผงหนึ่งหรือสองประเภทที่มีความหนาเท่ากันครองรายการสั่งซื้อ เส้นที่ต่อเนื่องกันจะได้รับเงินทุน เมื่อปาดหน้า แกนหรือความหนาเปลี่ยนแปลงหลายครั้งต่อเดือน เส้นที่ไม่ต่อเนื่องมักจะชนะด้วยต้นทุนทั้งหมด แม้ว่าจะดูช้ากว่าบนกระดาษก็ตาม
ดึงเส้นลงมาและมีหกขั้นตอน การร้องเรียนของคณะผู้พิจารณามักจะย้อนกลับไปที่หนึ่งในนั้น และแทบไม่เคยไปที่ข้อที่ผู้ปฏิบัติงานตำหนิก่อน
พื้นผิวสองด้าน หนึ่งคอร์ และโปรไฟล์ขอบที่ต้องทนทานต่อการจัดการและการประกอบที่ไซต์งาน มุมมองแบบกระจายด้านล่างแสดงชั้นต่างๆ ที่สถานีเกิดฟองต้องเติมลงไปจริงๆ
รูปที่ 1: มุมมองสามมิติแบบกระจายของแผงแซนวิชที่เคลือบด้วยโลหะ โดยทั่วไปแล้วผิวหน้าจะเป็นเหล็กหรืออะลูมิเนียม 0.4 ถึง 0.6 มม.
โดยทั่วไปโฟม PIR แบบแข็งจะประกาศไว้ที่ประมาณ 0.021 ถึง 0.023 W/mK และ PUR ที่ 0.022 ถึง 0.026 W/mK ทั้งคู่ต่ำกว่า XPS มากที่ 0.029 ถึง 0.035, กำไรต่อหุ้น ที่ 0.031 ถึง 0.038 และขนแร่ที่ 0.035 ถึง 0.045 การแพร่กระจายภายในครอบครัวมีความสำคัญพอๆ กับช่องว่างระหว่างครอบครัว: สูตร PUR เดียวกันสามารถเคลื่อนที่ได้ประมาณ 10% ขึ้นอยู่กับสารเป่า โครงสร้างเซลล์ และความหนาแน่น
การนำความร้อนของแกนแผงทั่วไป (W/mK, ค่าที่ประกาศทั่วไป)
รูปที่ 2: แถบด้านล่างหมายถึงฉนวนที่ดีกว่าต่อมิลลิเมตร ค่าต่างๆ เป็นการประกาศเผยแพร่โดยทั่วไป คำประกาศผลการปฏิบัติงานของซัพพลายเออร์แต่ละรายถือเป็นตัวเลขที่มีผลผูกพัน
ความหนาจะทำงานส่วนที่เหลือ แต่ไม่ใช่เชิงเส้นตรงในอาคารที่สร้างเสร็จแล้ว แผนภูมิด้านล่างใช้การนำไฟฟ้าบริสุทธิ์ที่ lambda = 0.024 W/mK
ค่า U เทียบกับความหนาของแผง (แลมบ์ดา = 0.024 W/mK เฉพาะการนำไฟฟ้าเท่านั้น)
รูปที่ 3: การเปลี่ยนจาก 40 มม. เป็น 100 มม. ช่วยลดการสูญเสียความร้อนที่คำนวณได้ประมาณ 60% การเปลี่ยนจาก 100 มม. เป็น 200 มม. จะตัดเพิ่มอีก 50% แผงจริงทำงานได้แย่กว่านี้เนื่องจากค่าที่ประกาศไว้ใน EN 14509 ครอบคลุมถึงอายุและการแก้ไขสะพานระบายความร้อน และข้อต่อและการยึดเพิ่มการสูญเสียที่ไซต์งาน
หัวแรงดันสูงผสมกันโดยการปะทะ โดยทั่วไปแรงดันการฉีดจะอยู่ระหว่าง 100 ถึง 200 บาร์ เทียบกับประมาณ 5 ถึง 30 บาร์สำหรับการกวนด้วยแรงดันต่ำ ความแตกต่างในทางปฏิบัติของแผงไลน์คือโครงสร้างเซลล์และความสามารถในการทำซ้ำของช็อต: หัวแรงดันสูงจะเติมช่องที่บางและยาวโดยมีการเปลี่ยนแปลงความหนาแน่นน้อยลงตั้งแต่ต้นจนจบ
ซัพพลายเออร์มักเสนอราคาความแม่นยำของอัตราส่วนประมาณ 1% และความสามารถในการทำซ้ำของช็อตในภูมิภาค 1 ถึง 1.5% ขอค่าสัมประสิทธิ์การเปลี่ยนแปลงในช็อตต่อเนื่อง 20 ช็อตในสูตรของคุณเอง ไม่ใช่ตัวเลขพาดหัวในเอกสารข้อมูล การควบคุมอุณหภูมิส่วนประกอบก็มีความสำคัญไม่แพ้กัน โดยสูตรแผงส่วนใหญ่จะทำงานได้ดีที่สุดเมื่อส่วนประกอบทั้งสองถูกเก็บไว้ที่อุณหภูมิประมาณ 20 ถึง 25 C ภายในอุณหภูมิประมาณ 2 C
 เครื่องฉีดโฟมแรงดันสูงโพลียูรีเทนสององค์ประกอบ เครื่องฉีดโฟมแรงดันสูงโพลียูรีเทนทั่วไปใช้แขนโยกสำหรับการฉีดแบบหมุน 180° ความยาวของแขนโยกสามารถปรับแต่งได้ ฉัน... ดูผลิตภัณฑ์ →
การบรรจุมากเกินไปถือเป็นต้นทุนที่เงียบสงบในสายการผลิตประเภทนี้ การเติมความหนาแน่นขั้นต่ำตามทฤษฎีไว้ 5 ถึง 10% นั้นเป็นเรื่องปกติในเครื่องที่ไม่ได้ปรับแต่ง และเป็นต้นทุนที่เร็วที่สุดในการโจมตีเพราะมันจะแสดงในทุกแผง เครื่องจักรสามองค์ประกอบเพิ่มกระแสที่สามสำหรับสารเติมแต่ง เช่น สารหน่วงการติดไฟ เม็ดสี หรือสารสร้างนิวเคลียส โดยไม่ต้องผสมสารเหล่านั้นลงในโพลีออลล่วงหน้า ซึ่งควรพิจารณาว่าสูตร PIR ของคุณเปลี่ยนแปลงบ่อยหรือไม่
คำนวณรอบก่อน: ปริมาณงานเท่ากับจำนวนสถานีแม่พิมพ์หารด้วยรอบเวลา การเพิ่มสถานีมักจะถูกกว่า ปลอดภัยกว่า และเร็วกว่าการลดเวลาการแข็งตัวด้วยเคมีเกือบทุกครั้ง
 สายการผลิตเครื่องฉีดโฟมวงแหวน สายการผลิตวงรีมีเค้าโครงโครงสร้างวงแหวนแนวนอน ซึ่งสามารถตอบสนองความต้องการของแม่พิมพ์ฟองต่างๆ ที่มีขนาดแตกต่างกัน และสามารถผสมผลิตภัณฑ์ได้หลาย... ดูผลิตภัณฑ์ →
ไม่ว่าคุณจะเลือกเค้าโครงแบบใด แม่พิมพ์จะเป็นส่วนหนึ่งของระบบคุณภาพ ความสม่ำเสมอของอุณหภูมิแม่พิมพ์ตลอดช่องยาว 9 ม. ความแข็งของฝา และความเข้มงวดของสารปล่อยส่งผลต่อการโค้งงอและการตกแต่งพื้นผิวมากกว่าที่ผู้ซื้อส่วนใหญ่คาดหวังในขั้นตอนการเสนอราคา
ไซโคลเพนเทนมีศักยภาพในการทำลายโอโซนเป็นศูนย์และมีศักยภาพในการทำให้โลกร้อนต่ำกว่าสาร HFC ที่จะเข้ามาแทนที่มาก ตัวเลข 100 ปีที่เผยแพร่ระบุว่า HFC-141b อยู่ที่ประมาณ 700 และ HFC-245fa อยู่ที่ประมาณ 1,000 ในขณะที่ไฮโดรคาร์บอนอยู่ที่สิบต่ำ ภายใต้กฎระเบียบ F-gas (EU) 2024/573 ฉบับปรับปรุงของสหภาพยุโรป เส้นทางของ HFC กำลังถูกบีบเพิ่มเติม ซึ่งเป็นเหตุผลว่าทำไมระบบไฮโดรคาร์บอนจึงได้รับส่วนแบ่งในโฟมแผงอย่างต่อเนื่อง
เพนเทนเป็นสารไวไฟ และนั่นทำให้โรงงานเปลี่ยนไป ไม่ใช่แค่เครื่องจักรเท่านั้น คาดว่าจะเกิดไฟฟ้าที่ป้องกันการระเบิดในบริเวณที่เกิดฟอง การระบายอากาศด้วยกลไก การตรวจจับก๊าซ การต่อสายดินและการเชื่อม และไม่มีแหล่งกำเนิดประกายไฟใกล้กับหัวผสม ระบบผสมล่วงหน้าจะรักษาความเข้มข้นของเพนเทนและอุณหภูมิให้คงที่ก่อนการจ่ายสาร ซึ่งทำให้สามารถฉีดซ้ำได้ตั้งแต่แผงแรกของการเปลี่ยนไปยังขั้นตอนสุดท้าย
 ระบบไซโคลเพนเทนพรีมิกซ์ หลักการทำงานของระบบผสมล่วงหน้าไซโคลเพนเทน วัดและผสมวัตถุดิบโพลียูรีเทนหลายชนิด เช่น ไอโซไซยาเนต โพลิออลโพลีออล ตัวเร่งปฏิกิริยา โฟม... ดูผลิตภัณฑ์ →
ประสิทธิภาพการดับเพลิงเป็นการสนทนาที่แยกจากประสิทธิภาพด้านความร้อน แผงถูกจัดประเภทตาม EN 13501-1; ระบบ PIR จำนวนมากได้รับการทดสอบกับ B-s1,d0, ระบบ PUR โดยทั่วไปจะลงจอดที่ B-s2,d0 หรือ B-s3,d0 และแกนขนแร่ถึง A2-s1,d0 การจัดประเภทเป็นแบบเฉพาะระบบและความหนาเฉพาะ ดังนั้น โปรดอ่านประกาศประสิทธิภาพสำหรับส่วนประกอบที่คุณขายเสมอ และอย่าถือว่าเคมีหลักเพียงอย่างเดียวจะรับประกันคุณภาพในชั้นเรียน
ข้อบกพร่องหกประการเป็นสาเหตุของการร้องเรียนส่วนใหญ่ของคณะผู้พิจารณา และแต่ละข้อบกพร่องมีรายการตรวจสอบครั้งแรกสั้นๆ
สำหรับการทดสอบการยอมรับของโรงงาน โปรดสอบถามเป็นลายลักษณ์อักษรดังต่อไปนี้:
เป็นชุดอุปกรณ์ที่เปลี่ยนส่วนหน้าโลหะสองด้านและแกนโฟมให้เป็นแผงฉนวน: การป้อนแบบหันหน้า การปิดผนึกขอบ เครื่องฉีดโฟมหรือการฉีด ส่วนการบ่ม เช่น สายพานคู่หรือเครื่องอัด จากนั้นจึงตัด ตัดแต่ง และซ้อน
บนสายการผลิตที่ไม่ต่อเนื่อง ปริมาณงานจะเท่ากับสถานีแม่พิมพ์หารด้วยรอบเวลา ดังนั้นสายการผลิต 20 สถานีที่มีรอบ 10 นาทีจะผลิตแผงประมาณ 120 แผงต่อชั่วโมงตามอัตราทางทฤษฎี ผลผลิตที่แท้จริงจะลดลงหลังจากการเปลี่ยนแปลงและเศษซาก คำนวณจากขนาดแผงของคุณเองเสมอ
PUR มักจะมีราคาถูกกว่าและเป็นไปตามข้อกำหนดมาตรฐานของห้องเย็นและผนัง PIR ถูกเลือกเมื่อประสิทธิภาพการดับเพลิงหรืออุณหภูมิการบริการที่สูงกว่ามีความสำคัญ และโดยทั่วไปจะมีการทดสอบกับคลาส EN 13501-1 ที่ดีกว่า PUR แต่มีต้นทุนในการกำหนดสูตรที่สูงกว่า
ใช่ และยังมีบรรทัดใหม่อีกมากมาย โดยต้องมีพื้นที่เกิดฟองที่ป้องกันการระเบิด การระบายอากาศ การตรวจจับก๊าซ และระบบผสมล่วงหน้าหรือระบบจ่าย ดังนั้นค่าใช้จ่ายในการติดตั้งเพิ่มจึงเกิดขึ้นจริง ผลตอบแทนที่ได้คือความเสถียรด้านกฎระเบียบและ GWP ต่ำกว่า HFC-141b หรือ HFC-245fa มาก
แกนแผง PUR และ PIR เคลือบโลหะส่วนใหญ่ระบุไว้ในพื้นที่ 38 ถึง 45 กก./ลบ.ม. สมบัติทางกลและความเสถียรของมิติจะลดลง เหนือสิ่งอื่นใด คุณจะต้องจ่ายเงินสำหรับวัสดุที่เพิ่มมูลค่าความเป็นฉนวนเพียงเล็กน้อย
ห้องเย็นเหมาะกับเส้นที่ไม่ต่อเนื่องเนื่องจากความยาวและความหนาที่ต้องการแตกต่างกันอย่างมาก และปริมาณการสั่งซื้ออยู่ในระดับปานกลาง สายพานสองชั้นแบบต่อเนื่องเหมาะสมเมื่อประเภทแผงหนึ่งหรือสองประเภทครองรายการสั่งซื้อและปริมาณเป็นตัวกำหนดเงินทุน
ก่อนที่คุณจะลงนามในสิ่งใด ให้ขอเอกสารสองฉบับ: บันทึกความสามารถในการทำซ้ำของน้ำหนักช็อตจากเครื่องจักรที่ทำงานอยู่แล้ว และการทดสอบการยอมรับจากโรงงานสำหรับสูตรของคุณเองที่ความหนาที่คุณต้องการ บันทึกทั้งสองนี้บอกคุณเกี่ยวกับสายการผลิตแผงแซนด์วิชได้มากกว่าโบรชัวร์ใดๆ
หากคุณยังคงแม็ปลำดับกระบวนการของเรา คู่มือผู้ซื้ออุปกรณ์การผลิตพียูโฟม อธิบายลำดับอุปกรณ์และคำถามที่ต้องถามในแต่ละขั้นตอน เครื่องจักร Ningbo Xinliang จ่ายหน่วยสูบจ่าย เค้าโครงเส้น และระบบตัวแทนการเป่าเป็นแพ็คเกจเดียว โดยมีขนาดตามช่วงแผงและเป้าหมายเอาท์พุตของคุณ
แบรนด์หุ่นยนต์สามารถปรับแต่งได้และใช้หุ่นยนต์หกแกน เหมาะสำหรับการรวมกับอุปกรณ์ฟองเพื่อเชื่อมต่อท่...
ดูรายละเอียด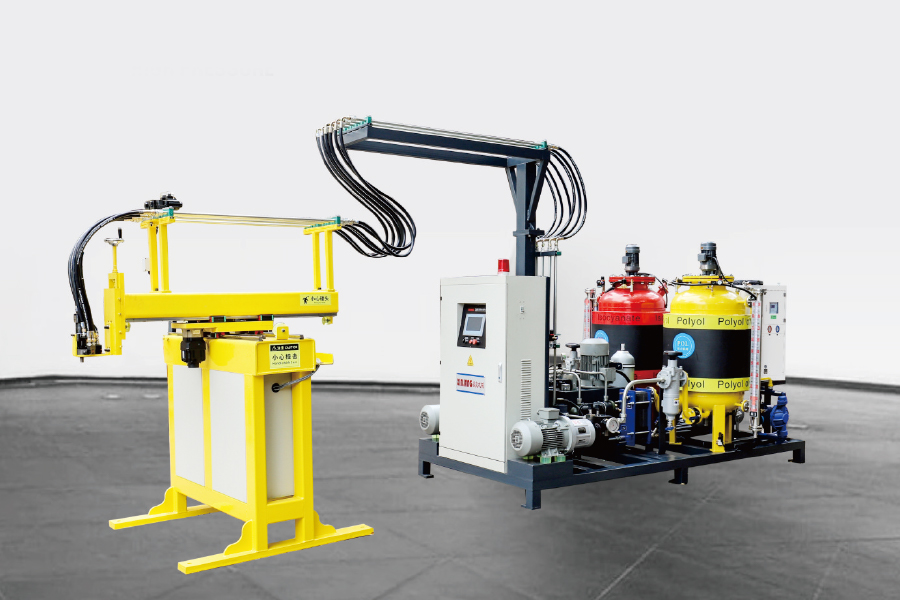
ผ่านการควบคุมเซอร์โวมอเตอร์โดยใช้ตัวจัดการสามแกนการเขียนโปรแกรมโปรแกรมผสมผสานกับอุปกรณ์โฟมการเชื่...
ดูรายละเอียด
เครื่องฉีดโฟมโฟมโฟมแรงดันสูงแบบธรรมดาใช้แขนโยกสำหรับการฉีดการหมุน 180 ° ความยาวของแขนโยกสามารถปรั...
ดูรายละเอียด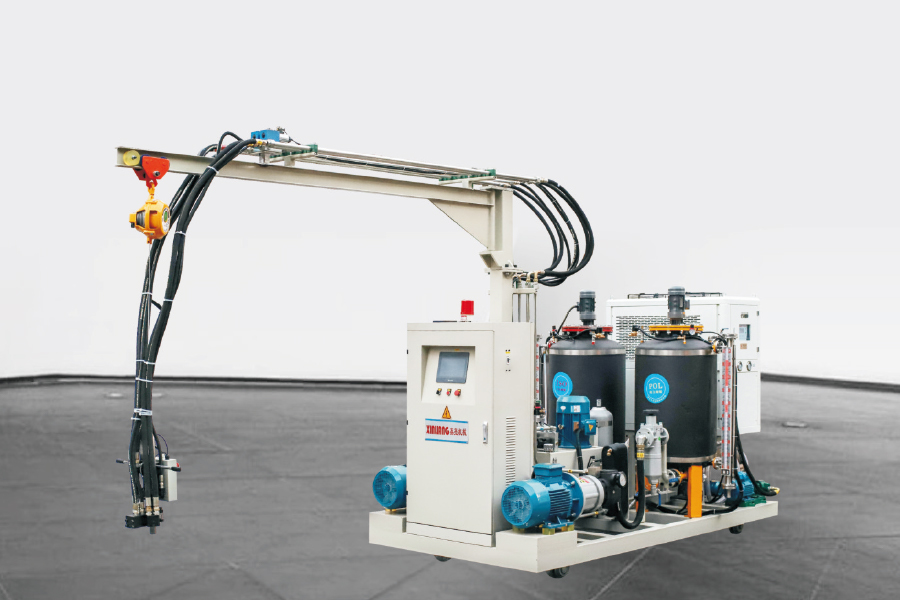
เครื่องฉีดระเหยโฟมแรงดันสูงโพลียูรีเทนสององค์ประกอบที่มีการติดตามมีการกำหนดค่าเช่นเดียวกับเครื่อง...
ดูรายละเอียด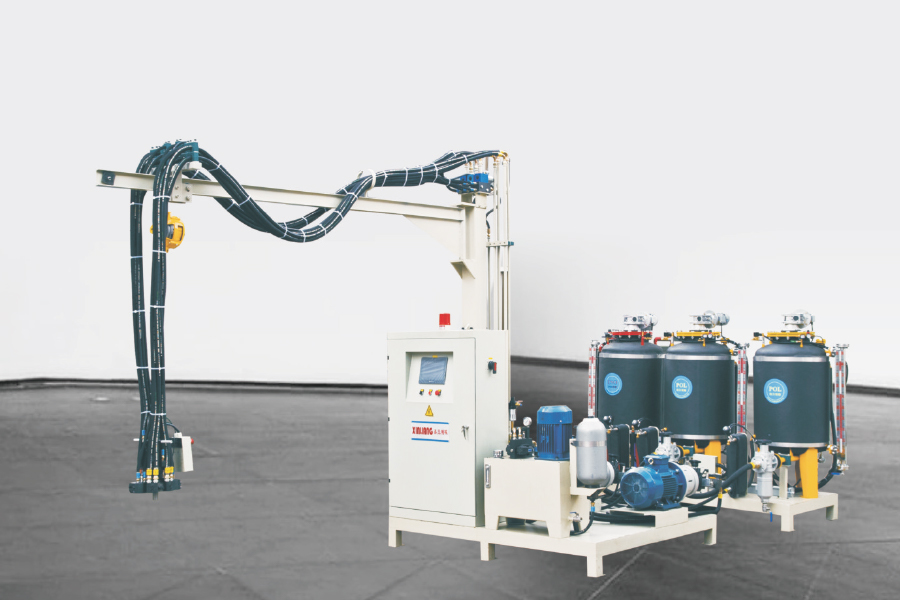
ที่ เครื่องฉีดโฟมแรงดันสูงโพลียูรีเทนสามองค์ประกอบ มีถัง ISO 1 ถังและถังโพลี 2 ถัง มันสามา...
ดูรายละเอียด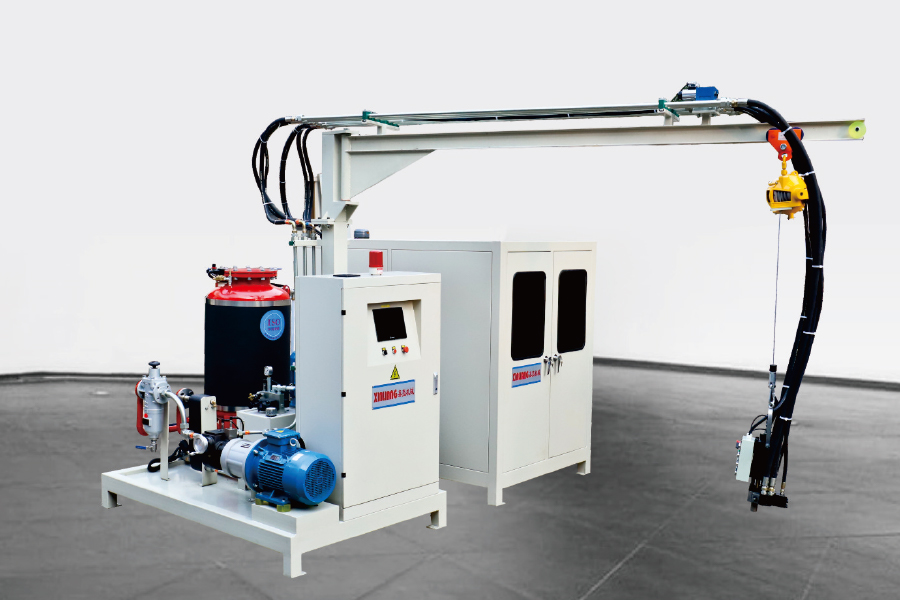
Cyclopentane polyurethane เครื่องฉีดโฟมแรงดันสูงหมายความว่าโพลีมี cyclopentane วัตถุดิบ Cyclopent...
ดูรายละเอียด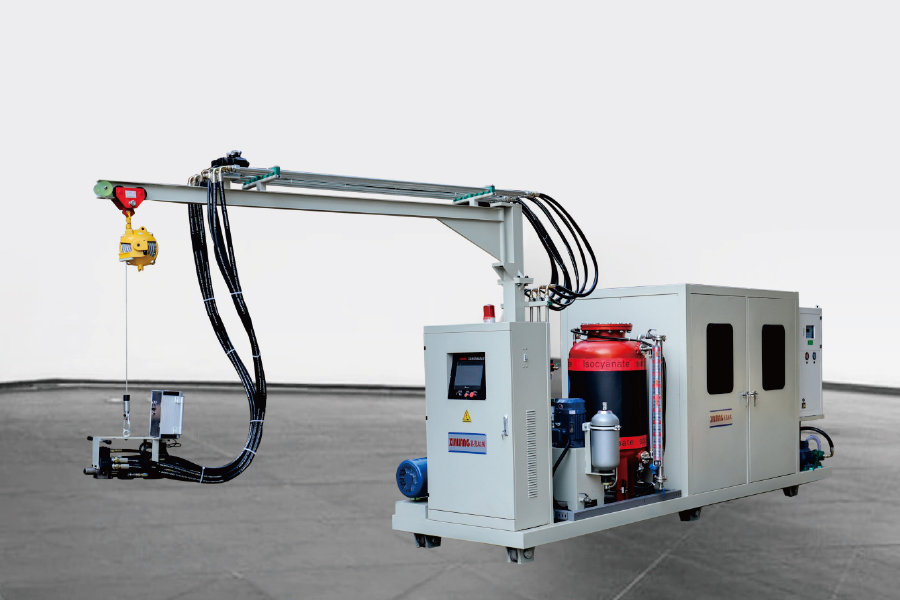
การกำหนดค่าเหมือนกับเครื่องโฟมแรงดันสูงของ cyclopentane ความแตกต่างเพียงอย่างเดียวคือสำหรับโรงงาน...
ดูรายละเอียด
Working principle of cyclopentane premixing system วัดอย่างแม่นยำและผสมวัตถุดิบโพลียูรีเทนต่าง...
ดูรายละเอียด